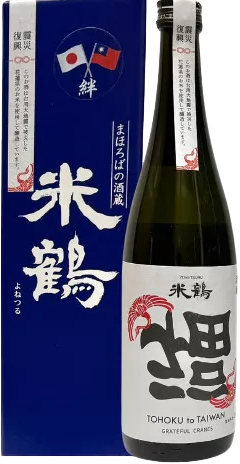
米鶴 福氣到來 純米大吟釀(山形高畠町花蓮震災復興支援)
容量: 720ml
年份: 其他年份 >
品種: 花蓮產稻米(台東三十號)
精米步合: 50 %
國家產區:  日本Japan
 山形縣Yamagata prefecture米鶴酒造YONETSURU
依規定酒類商品恕無法提供線上交易服務,客服人員將盡快聯繫您核對訂單!
***請勿匯款***未成年請勿飲酒***
加入 Facebook 與本事小幫手訂單聯繫與取得優惠!


為支援台灣花東地區於2024年4月的強震災後重建,山形縣高畠町的米鶴酒造特別使用從花蓮縣千里迢迢而來的「台東三十號」作為釀酒用米,推出「米鶴 震災復興 福の到來 純米大吟釀」。
據NHK報導,山形縣高畠町「米鶴酒造」感念十四年前的311東日本大震災台灣對東北地區的支援,因此自從去年4月台灣花東地區發生嚴重震災後,米鶴酒造決定在2024年12月以受災區域的稻米為原料釀造純米大吟釀,並已於近日完成。
完成的日本酒酒標上印有象徵「福氣到來」的倒寫「福」字,並標示「Tohoku to Taiwan」意指從東北到台灣的英文字樣,牽起山形與花蓮的緣分。
據米鶴表示,這款清酒具有果香風味,與中華料理十分搭配。此次共釀造約1700瓶四合瓶,預計於2月18日後在台灣及東北地區販售。米鶴酒造社長梅津陽一郎表示:「台灣對日本酒的喜愛程度很高,這款酒以支援台灣震災復興為目的,希望能讓更多人品嚐到。」
 |
 米鶴酒造 YONETSURU |
|
位在山形縣的高畠町擁有超過300年的歷史 『米鶴』的名字,所代表的由來是-“稻米成熟準備要收割前長長的稻穗彎曲如弓就像是隻鶴一般,而在日本有個眾所皆知的故事【鶴的恩返】正是說者飲水思源的概念,於是從此就以此命名也,傳達酒藏對稻米的感恩與感謝之情 |
 |
 日本 Japan |
|
日本五大地方的特色景點,體會由當地風土孕育出的釀酒哲學與料理風格! |
 |
|
|
|
山形縣不但為水果王國,同時也擁有52間日本酒藏及17間葡萄酒廠,是享用酒類飲料最為適合的日本縣市;以稻米生產而聞名的山形縣,除了日本酒的輸出量為東北地區第一之外,葡萄酒的生產也不遑多讓,為日本四大產地之一,這些得天獨厚的地方資源,吸引了不少喜愛美酒的觀光客前往。 |
 |
|
花蓮產稻米(台東三十號) |
|
台東30號,又稱越光一號,是一款來自台灣東部的高品質稻米,特別適合在花蓮與台東地區種植。這款米是以日本越光米(コシヒカリ)為親本改良培育而來,擁有米粒晶瑩剔透、口感Q彈帶黏性、米香濃郁的特點,非常適合用來煮白飯、壽司飯或日式便當。 花蓮的氣候與水質純淨,孕育出的台東30號帶有自然的甘甜味,冷掉後依然保持Q彈口感,因此深受喜愛。這款米特別適合搭配清酒、和風料理,也能展現出精緻的風味層次。 |
 |
|
|
|
日本的酒稅法明確規定了日本酒的定義如下: 使用「米、米麴、水或是酒粕」為原料,使其發酵並經濾過,且酒精度數不滿 22 度之產品。
符合上述法律規定,且有詳細列出酒標必要記載事項,即可在酒標上印製「清酒」或「日本酒」的名稱。
★★只有「完全在日本製造」的才能稱之為「日本酒」,包括使用日本國產米、在日本國內釀造的酒等,在海外生產的只能標作「清酒」。
酒標必要記載事項
A使用的原料米種 以原材料「米、米麴、水」使用多寡順進行標示。除了「水」沒有標示義務,可以不必記載外, 其餘都須寫出(若有添加釀造用酒精、醣類、酸味料、胺基酸鹽等亦須明確標示)。 而酒米如山田錦、美山錦、五百萬石等各式品種,雖然法律沒有規定需要記載,但米種也是展現清酒魅力的一部份,因此大部分的酒標上都能見到酒米品種的名稱。
B 特定名稱酒 依據「是否使用釀造酒精」以及「精米步合」這兩項條件,可以再細分為「純米大吟釀」、「純米吟釀」、「特別純米」、「純米」、「大吟釀」、「吟釀」、「特別本釀造」、「本釀造」等八個類別。
不屬於以上類別的清酒,則稱為「普通酒」。
|
||||

 |
|
|
|
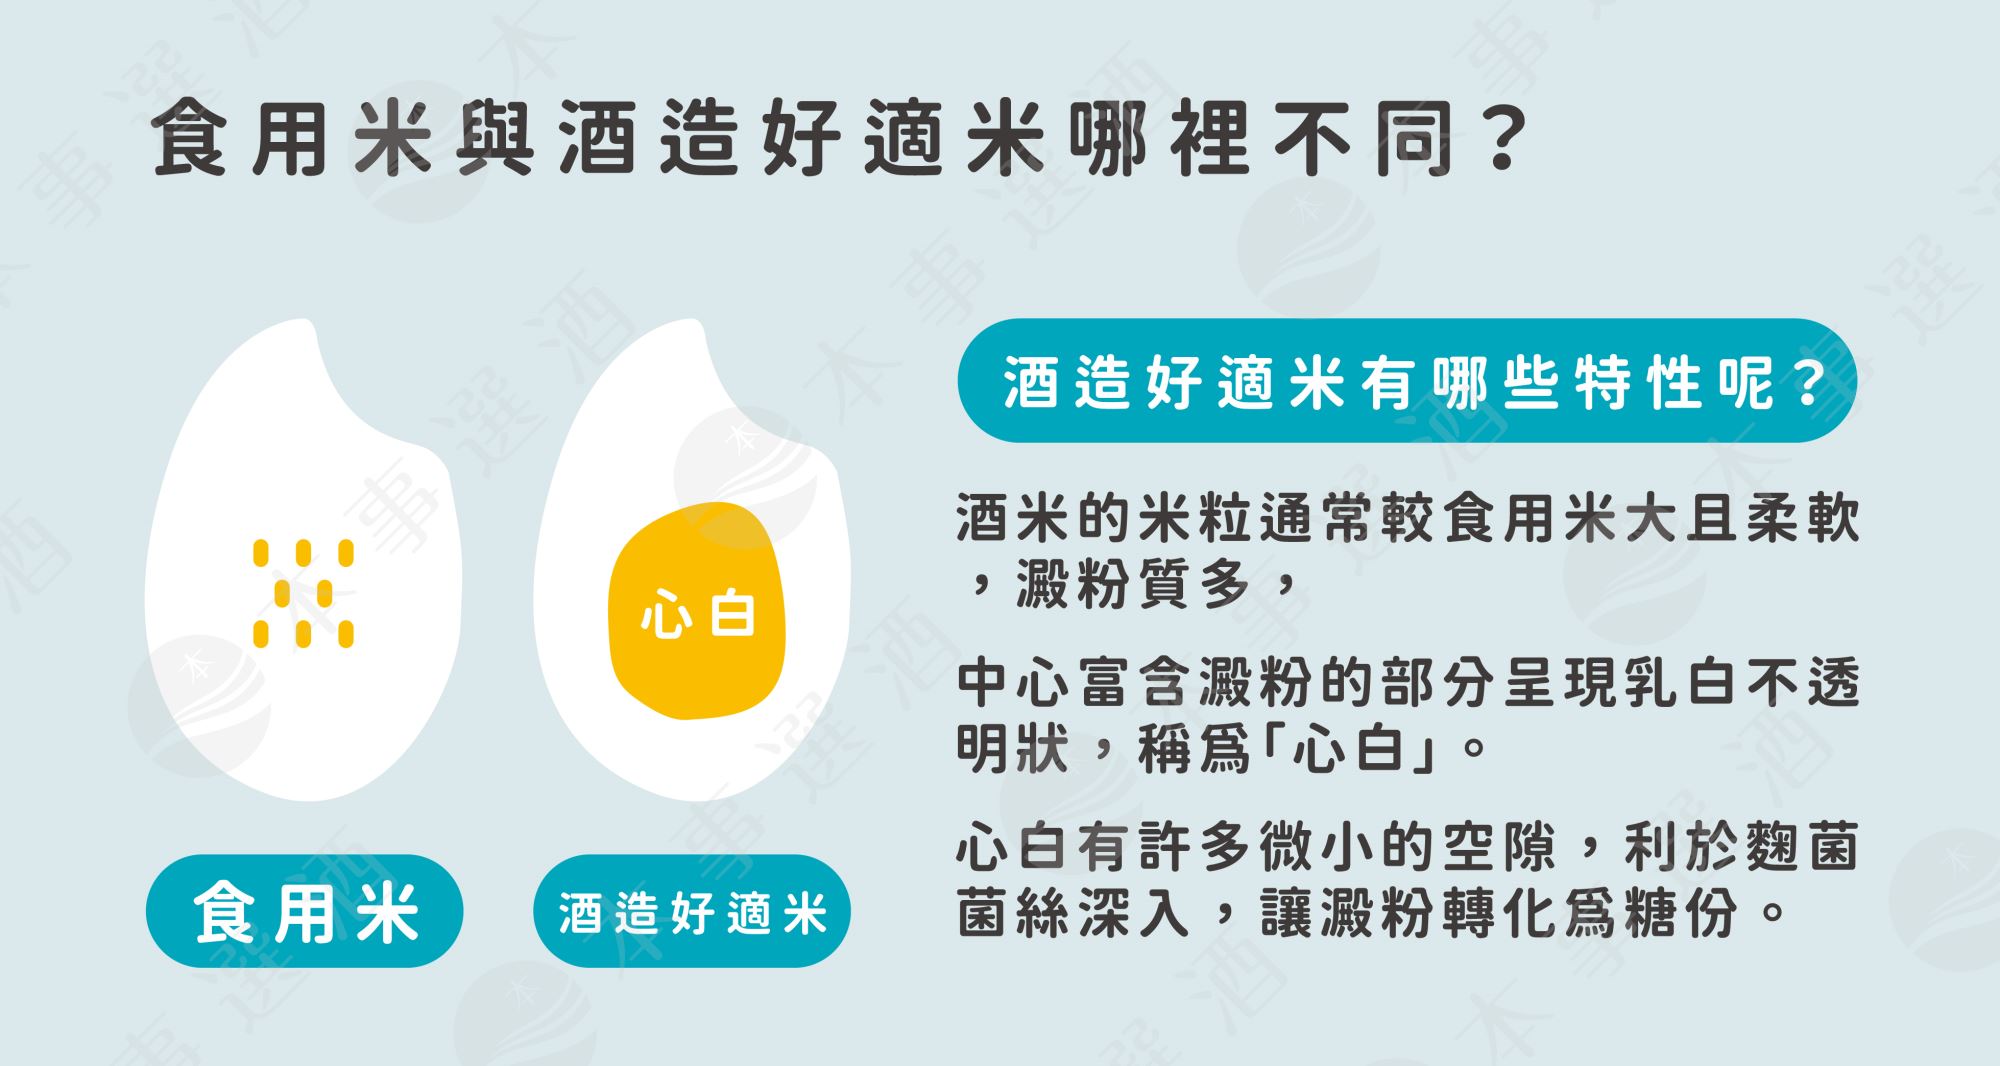
有些米的品種在中心會呈白濁狀,此部分我們稱之為「心白」。 心白形成是因為澱粉構造鬆散所產生的間隙,光線透過這些間隙時產生不規則的折射,所以會呈現白濁狀。 而精米步合就是指在釀造中,酒米被精米機研磨後的百分比數,稱之為「精米步合」
Ex:精米步合40%就是指磨去60%的米(而磨去的60%,就叫做「精白率」) ▲ 所以精米步合40%=精白率60%唷!
日本酒特定名稱酒分為大吟釀、吟釀、特別本釀造、本釀造、純米大吟釀、純米吟釀、特別純米、純米等八種類。 其中依照酒米(使用釀酒的米)的精米度決定是純米酒或是釀造酒。 (如上圖標示) 精米度越高的日本酒,磨去糙米表面的維生素、脂肪、蛋白質等雜質,留下單純澱粉質的米心釀製,口感清爽順口無雜味,有著濃郁的吟釀香。 添加釀造酒精的日本酒,口感清爽,餘味也非常爽口。 與此相比,純米酒的口感有著米的原始香甜美味。
特定名稱酒的標準為 ① 使用酒造好適米(釀製日本酒的米) ② 酒造好適米之中使用有等級細分的米 ③ 釀造酒精的添加限制於米的重量約10%以下
如果使用等級外的米,或是添加釀製酒精10%以上,則被定義為「普通酒」 |
 |
|
|
|
稻米依據栽培方式,可劃分為以多語區的日本、台灣為主之水稻,以及遍佈歐洲、非洲及亞洲等地區之旱稻。
依據成熟期間,可分為早生、中生及晚生。 對應酒款:主要為大吟釀或吟釀。部分純米酒或是無濾過生原酒雖然不是標示吟釀類,也有可能因使用吟釀酵母而帶有華麗之香氣。 早生的米會較小、較硬、較清淡;晚生的米會較大、較柔軟、較濃厚。
依據澱粉構造不同,區分為粳米及糯米。 粳米:所含直鏈澱粉約佔15%~35%、支鏈澱粉約佔65%~85%。 糯米:只含100%支鏈澱粉。 與粳米相比,黏性非常強,有時也會作為日本酒原料之使用。 (支鏈澱粉的百分比越高則是越黏)
▲ 釀製日本酒主要使用粳米,黏性較糯米 |

-

本事木盒
熱烈詢價中🔥
 愛知縣 Aichi prefecture
 |
最佳保存溫度為 10°C 以下,建議直立存放。
事先冰鎮/常溫/隔水加熱 清酒之美在於廣泛的飲用溫度, 也可以參考酒標上,會有推薦的飲用溫度。
開封之前請存放至乾燥陰涼處保存,開封後需要冷藏且盡快喝完。
利口酒就是俗稱的果實酒,也就是包含梅酒、柚子酒、奶酒等等⋯⋯。
可以事先冰鎮,也可在品飲時加入冰塊/氣泡水/啤酒,
梅酒的再創度非常高,可以自己發揮創意調酒喝喝看唷!
最佳保存溫度為 15°C ,最熱不宜超過 25° C; 以軟木塞封瓶的葡萄酒,建議平躺存放。
紅酒 16-18°C | 白酒/粉紅酒 10-12°C | 氣泡酒/甜酒/加烈酒 6-8°C
最佳保存溫度為 5°C,建議保持瓶身直立,這樣能保證酵母沉積在瓶底。 (飲用前就別再劇烈搖晃囉!)
啤酒類型繁多,可多方嘗試,一般來說, 淡色啤酒建議 0-7°C,深顏色的建議 8-14°C。
室溫OK,建議直立存放在陰暗、凉爽的空間, 避免陽光直射及溫度變化劇烈等環境。
「純飲」蘇格蘭純正喝法,感受原始風貌。 慢慢加水、慢慢品飲,找出最適口的黃金比例。 (亦可嘗試不同水質能激發出不同火花!) 加冰塊慢慢融化的同時,品飲溫度VS兌水比例的變數組合!
相關商品

米鶴酒造 河童 超辛口 特別純米$ 920
米鶴酒造 河童 超辛口 特別純米 1800ml$ 1650

米鶴 純米大吟釀 龜之尾$ 1750

米鶴 純米吟釀 出羽燦燦$ 1000

米鶴 吟釀 生彩 300ml$ 400
米鶴 純米酒 行板$ 820

米鶴 純米酒 行板 300ml$ 370
米鶴 淡粉薔薇 氣泡酒 750ml$ 1450

米鶴 純米生酒 發泡濁酒$ 1300

米鶴 純米酒 粉色河童$ 980

米鶴 純米酒 出羽之里 1800ml$ 1750
米鶴 純米酒 出羽之里$ 900

米鶴 純米酒 出羽之里 300ml$ 400

本事自評
酒友評論
留下關於此商品的評價與心得吧